Problemas de la resina epoxi: qué los causa y soluciones reales
Comprender los problemas habituales de la resina epoxi y por qué ocurren
Los proyectos con epoxi fallan por motivos sencillos una vez que se entiende la química y los factores ambientales en juego. Esta sección explica cómo funciona el proceso de curado, cómo interactúan los materiales y las condiciones, y por qué pequeñas variaciones en la técnica producen resultados radicalmente distintos.

Descripción general del proceso de curado de la epoxi
El proceso de curado transforma los componentes líquidos en un polímero sólido mediante reticulación, lo que requiere condiciones precisas para tener éxito. Cuando se mezclan correctamente la resina y el endurecedor y se remueve a fondo, se forman y conectan cadenas poliméricas para crear la superficie rígida y brillante por la que se conoce la epoxi.
Una mezcla deficiente, proporciones incorrectas o un raspado insuficiente dejan bolsas sin mezclar que impiden un curado adecuado, creando zonas blandas o secciones pegajosas. Las recomendaciones estándar indican remover de forma continua entre dos y cinco minutos, raspando todas las superficies varias veces. Cuando una capa se siente pegajosa tras el tiempo de curado recomendado, se trata de una polimerización incompleta por errores de mezcla.
Cómo afecta la química de la resina y el endurecedor a los resultados
Los distintos sistemas epoxi utilizan proporciones variables como 1:1, 2:1 o 3:1 por peso o volumen, y usar el endurecedor del fabricante garantiza los catalizadores y aditivos correctos. Sustituir endurecedores, añadir demasiado o demasiado poco, o no medir con precisión crea desequilibrios químicos que provocan curado incompleto, debilidad o decoloración.
Los sistemas correctamente equilibrados curan con una dureza y claridad previsibles, pero una química alterada produce fragilidad que causa grietas, una blandura excesiva o un amarilleamiento rápido. Los fabricantes con fichas técnicas detalladas facilitan la correcta combinación de componentes.
Papel de la temperatura, la humedad y el entorno
La temperatura y la humedad controlan directamente la velocidad de curado y la calidad del acabado, y la mayoría de las epoxis rinden mejor a 70-80 °F. Bajar de 77 °F a 59 °F aproximadamente duplica los tiempos de curado y aumenta el riesgo de pegajosidad.
Una humedad superior al 60 % o el contacto con humedad provoca turbidez, velado o “amine blush” durante el curado. Los cambios rápidos de temperatura crean un curado desigual y tensiones internas, lo que conduce a cuarteado o agrietamiento. Un espacio de trabajo estable, con calor moderado, baja humedad y protección frente a corrientes de aire reduce estos riesgos de forma considerable.
Por qué importan la calidad del producto y el almacenamiento adecuado
La epoxi sin abrir suele durar alrededor de un año si se almacena en un lugar fresco y seco, pero una vez abierta, su vida útil suele reducirse a unos meses, ya que la oxidación y la absorción de humedad degradan la química. Los endurecedores pueden oscurecerse con el tiempo mientras pierden reactividad.
Comprar a fabricantes de confianza, almacenar los envases en vertical y cerrados, y mantener los materiales alejados de la luz solar prolonga un rendimiento fiable. Un almacenamiento adecuado preserva el comportamiento de mezcla y las características de curado.
Factor | Efecto en el curado | Consejo práctico |
Proporción de mezcla | Controla directamente la velocidad de reacción, la dureza final y la claridad óptica | Siga exactamente la proporción del fabricante usando una báscula digital precisa en lugar de estimar |
Técnica de mezcla | Una mezcla insuficiente deja bolsas sin mezclar que impiden la polimerización completa | Mezcle un mínimo de 2-5 minutos, raspando a fondo los laterales y el fondo varias veces |
Temperatura | Las temperaturas bajas ralentizan drásticamente los tiempos de curado, mientras que el calor excesivo acelera las reacciones exotérmicas | Mantenga el espacio de trabajo cerca de 75 °F y, si es necesario, caliente los botes de resina en agua tibia antes de mezclar |
Humedad | Una humedad elevada provoca turbidez, defectos superficiales y formación de “amine blush” | Mantenga la humedad relativa por debajo del 60 % durante todo el ciclo de curado usando un deshumidificador si es necesario |
Condiciones de almacenamiento | Los componentes degradados alteran el rendimiento del curado y reducen la vida útil | Guarde los envases cerrados en vertical en un lugar fresco y oscuro, lejos de la luz solar y el calor |
Compatibilidad de componentes | Los sistemas de resina y endurecedor no compatibles cambian el perfil de curado y las propiedades finales | Utilice siempre el endurecedor específico suministrado o recomendado por el fabricante de la resina |
Espesor de vertido | Las aplicaciones excesivamente gruesas generan una acumulación de calor peligrosa y agrietamiento | Siga la profundidad máxima de vertido del fabricante y aumente el espesor mediante varias capas finas |

Burbujas de aire y aire atrapado: causas, prevención y soluciones
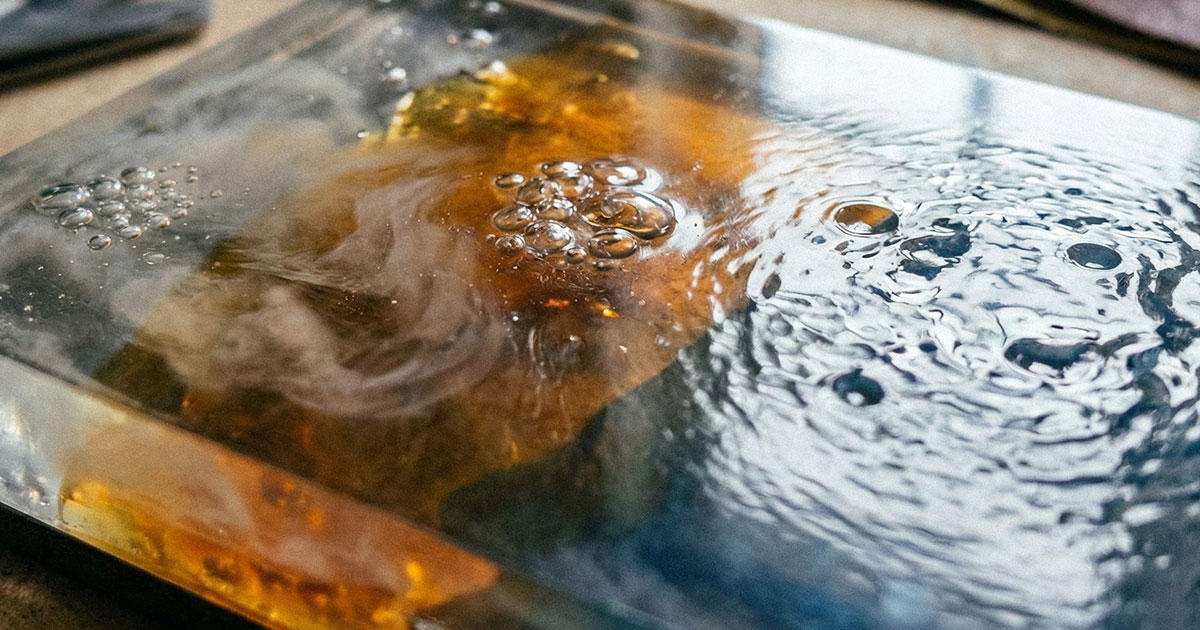
Las pequeñas bolsas de aire atrapadas en la epoxi curada arruinan la claridad y crean puntos débiles. Los materiales porosos como el roble, el papel y la fibra de vidrio contienen diminutas bolsas de aire y, cuando la resina fluye sobre ellos, la presión del líquido empuja el aire atrapado hacia arriba, donde forma burbujas visibles si la resina es demasiado espesa, está fría o se aplica demasiado rápido.
Una mezcla inadecuada representa la segunda gran fuente, especialmente al remover con demasiada fuerza, crear vórtices o usar herramientas eléctricas a velocidades excesivas. Incluso un vertido cuidadoso deja microburbujas atrapadas si la resina está fría y viscosa.
Cómo los poros y la mezcla introducen burbujas
La veta de la madera y los tejidos trenzados actúan como esponjas llenas de aire atrapado. Cuando se inundan estas superficies, ese aire migra hacia arriba a través del líquido, pero puede quedar suspendido si se aplican capas gruesas demasiado rápido o se trabaja con resina fría. Mezclar con paletas limpias y planas, con movimientos lentos y constantes, reduce de forma notable el aire incorporado en comparación con un removido rápido.
Buenas prácticas para prevenir burbujas
Aplique una capa fina de sellado sobre sustratos porosos como el método preventivo más eficaz, expulsando el aire de los poros superficiales y creando una base sellada. Calentar suavemente los botes de resina en baños de agua por debajo de 95 °F reduce la viscosidad, permitiendo que las burbujas suban y escapen más rápido.
Vierta desde unos pocos centímetros por encima de la superficie en lugar de hacerlo directamente contra ella para minimizar la turbulencia. Use movimientos deliberados de raspado que plieguen los materiales en lugar de batirlos, y haga pausas para raspar a fondo los laterales y el fondo del recipiente.

Herramientas para eliminar burbujas de aire
Pasar ligeramente una pistola de calor o un soplete de propano sobre superficies recién vertidas rompe la tensión superficial que mantiene las burbujas abajo, provocando su liberación inmediata. Mantenga las fuentes de calor en movimiento constante y a distancias seguras para evitar quemaduras o amarilleamiento.
Para microburbujas persistentes o lotes grandes, las cámaras de vacío proporcionan un desgasificado completo al eliminar el aire disuelto antes del vertido, especialmente útil para vertidos profundos donde el sopleteado superficial no es práctico.
Cuándo las reparaciones requieren lijado
Las burbujas que curan en superficies endurecidas requieren eliminación mecánica mediante lijado, empezando con granos gruesos para nivelar las zonas y pasando a granos más finos antes de limpiar y aplicar resina fresca compatible. Las superficies correctamente preparadas aceptan nuevas capas y restauran la claridad óptica.
Los problemas graves de burbujas en todo el espesor de coladas gruesas suelen justificar la retirada completa y el recasteo, ya que las burbujas profundamente incrustadas no pueden alcanzarse mediante lijado.

Superficie de resina turbia o velada: identificar problemas de humedad y mezcla
Un aspecto lechoso o empañado en la epoxi curada arruina el acabado cristalino, y esta turbidez se debe a contaminación por humedad, problemas de temperatura o mezcla incompleta. Comprender la causa le ayuda a decidir si basta con una corrección superficial sencilla o si necesita una retirada completa.
Cómo la humedad y la temperatura causan turbidez
Una humedad relativa alta introduce vapor de agua que se condensa en diminutas gotas en toda la resina o forma capas superficiales veladas mientras la epoxi intenta polimerizar en presencia de humedad. El contacto directo con herramientas mojadas, moldes húmedos, hormigón sin curar o madera sin sellar produce el mismo efecto, introduciendo agua líquida que interfiere en la reacción.
Las temperaturas frías o los cambios bruscos de temperatura ralentizan significativamente la polimerización, ampliando la ventana para que la humedad del aire se condense en la resina aún líquida y cree un aspecto lechoso. Esto aparece con frecuencia en garajes sin calefacción durante el invierno o al mover proyectos entre zonas de distinta temperatura antes del curado completo.
Errores de mezcla y prevención
Una mezcla incompleta deja bolsas donde predomina la resina pura o el endurecedor, y estas zonas sin mezclar curan de forma distinta, a menudo como vetas o parches turbios. Un removido rápido y agresivo agrava esto al incorporar aire además de una mezcla incompleta.
Mantenga la humedad relativa por debajo del 60 % y temperaturas estables a 70-80 °F durante todo el ciclo de curado. Seque bien las herramientas, selle las superficies del molde y elimine el serrín antes de verter. Un espacio de trabajo dedicado y cerrado ofrece resultados consistentes.
Opciones de reparación
La turbidez superficial ligera suele corregirse con lijado de grano fino (800 o más fino) para eliminar la capa velada, seguido de una eliminación completa del polvo y una nueva capa compatible. Los daños por humedad más profundos requieren un lijado más agresivo o la retirada completa de la capa, rematando con un acabado superior resistente a los rayos UV que contenga inhibidores UV.
Amarilleamiento y daños por UV: prevenir la decoloración
La epoxi transparente parece impecable al principio, pero puede desarrollar tonos amarillos o ámbar no deseados a medida que la luz ultravioleta degrada la estructura del polímero. Las formulaciones estándar de epoxi no se diseñaron para exteriores ni para una exposición elevada a la luz solar, lo que explica por qué las piezas cerca de ventanas se decoloran más rápido que las piezas de interior.

Por qué se produce el amarilleamiento
La radiación UV ataca los enlaces moleculares de la epoxi, provocando un cambio progresivo de color desde transparente como el agua hacia amarillo o ámbar, que se intensifica con la exposición continuada. Algunos endurecedores se oscurecen de forma natural por oxidación incluso en envases sellados. El calor y la exposición UV repetida aceleran esto de forma notable.
Almacenamiento y selección del producto
Los fabricantes suelen indicar una vida útil de un año para envases sin abrir, pero una vez abiertos, ese plazo se reduce a semanas o meses. Guarde los productos cerrados, en vertical, en lugares frescos y oscuros, y utilice primero el stock más antiguo.
Compre resina estabilizada frente a UV para proyectos exteriores o con exposición a la luz solar. Añadir pigmentos opacos, mica o aditivos metálicos enmascara los cambios de color. Los acabados superiores con inhibidores UV ralentizan los cambios de color al filtrar longitudes de onda dañinas.
Enfoques de restauración
Un amarilleamiento leve que afecta solo a las capas superficiales suele corregirse con lijado progresivo y un nuevo acabado superior resistente a los rayos UV. Un amarilleamiento severo que penetra en profundidad requiere lijar hasta el sustrato y repintar por completo con sistemas estabilizados frente a UV, o añadir acabados pigmentados que conviertan el amarilleamiento en una estética intencionada.

Superficies pegajosas, zonas blandas y curado incompleto
La resina pegajosa que permanece adherente días o semanas después del vertido es uno de los problemas más frustrantes porque indica que la reacción química se detuvo antes de completarse. A veces la parte superior parece curada mientras el interior sigue blando, o parches aislados se niegan a endurecerse mientras las zonas circundantes curan con normalidad.
Las proporciones incorrectas de resina y endurecedor son la causa principal, ya que la reacción requiere un equilibrio preciso para completarse, y incluso pequeñas desviaciones dejan material sin reaccionar en exceso. Una mezcla deficiente deja bolsas sin mezclar donde predomina un componente, impidiendo que esas zonas curen. Los factores ambientales agravan estos problemas: las temperaturas frías ralentizan las reacciones y la humedad alta interfiere en la química. Usar materiales caducados que han perdido reactividad por oxidación le aboca al fracaso antes de empezar.
Prevención y cómo abordar los fallos
Empiece con mediciones precisas usando básculas digitales en lugar de estimar, y asegúrese de raspar a fondo los laterales y el fondo del recipiente varias veces. Trabaje en entornos estables a 70-80 °F siempre que sea posible y utilice siempre materiales frescos y bien almacenados.
Cuando detecte zonas pegajosas tras el tiempo de curado previsto, evalúe la profundidad presionando con firmeza en varios puntos. La pegajosidad superficial ligera a veces responde a un calentamiento suave si los componentes aún son reactivos. Las pequeñas zonas blandas a menudo pueden limpiarse, lijarse hasta llegar a material sólido y repintarse con epoxi fresca, correctamente mezclada.
Las zonas blandas profundas o secciones amplias sin curar, especialmente por mediciones incorrectas o endurecedor caducado, requieren retirar por completo la capa fallida y volver a colar con materiales adecuados.
Tipo de problema | Causa más probable | Solución rápida | Cuándo es necesario volver a colar |
Película superficial pegajosa | Contaminación superficial o interacción con CO2 | Limpie a fondo, lije ligeramente y repinte | Si la pegajosidad persiste tras un repintado adecuado |
Zonas blandas aisladas | Proporción incorrecta o mezcla deficiente localizada | Lije hasta llegar a material sólido y repinte correctamente | Varias zonas blandas profundas en toda la pieza |
Fallo completo de curado | Componentes caducados o temperatura extrema | Caliente lentamente con calor controlado | Cuando el material sigue pegajoso tras el calentamiento |
Pegajosidad general ligera | Catalización lenta por temperaturas bajas | Use calor suave y controlado | Si el calentamiento no logra un curado completo |

Grietas, fracturas y daños físicos
Los proyectos con epoxi pueden parecer impecables al principio, pero desarrollar grietas, cuarteado o fracturas completas a medida que las tensiones internas revelan debilidades estructurales. La acumulación de calor durante vertidos gruesos provoca una enorme tensión, ya que las reacciones exotérmicas generan temperaturas que superan los 200 °F en coladas profundas, lo que conduce a una contracción rápida y tensiones internas.
Las resinas de colada especifican profundidades máximas de vertido por razones críticas de seguridad, y superar esos límites incrementa los daños relacionados con la exotermia. Usar proporciones incorrectas crea una epoxi curada frágil, sin flexibilidad para absorber impactos o tensiones por dilatación térmica. Una preparación deficiente del sustrato, incluidas superficies sucias, contaminación por aceites o humedad, impide una adhesión adecuada, provocando delaminación y concentraciones de tensión.
Estrategias de vertido y reparaciones
Aumente el espesor mediante varias capas finas para distribuir la generación de calor a lo largo del tiempo y evitar picos térmicos. Mezcle solo lo que pueda verter dentro de los tiempos de trabajo. Deje que cada capa cure por completo antes de añadir las siguientes.
Las pequeñas grietas superficiales pueden repararse ensanchándolas ligeramente con herramientas rotativas, eliminando el polvo a fondo y rellenando con epoxi compatible. Las grietas profundas o la fracturación extensa requieren retirar por completo las secciones comprometidas y volver a colar.
Compatibilidad de materiales, contaminantes y selección del producto
Los problemas de compatibilidad de materiales causan numerosos fallos que sorprenden a los instaladores, especialmente cuando asumen que todos los acabados, barnices, pinturas o adhesivos se adherirán correctamente a superficies de epoxi curada. No todos los productos de acabado superior se formularon para adherirse a la epoxi, y aplicar acabados incompatibles sobre resina insuficientemente curada provoca fallos de adherencia que desperdician materiales y obligan a retirar antes de empezar de nuevo.
Elegir productos de resina diseñados para aplicaciones específicas como arte con resina, encimeras de bar, superficies de mesa o coladas profundas ayuda a evitar los problemas de adherencia y de claridad que surgen al usar productos fuera de sus parámetros de diseño. Las epoxis para encimeras de bar difieren significativamente de las resinas de colada y las resinas artísticas en sus tiempos de trabajo, profundidades máximas de vertido, dureza final y resistencia al amarilleamiento, por lo que seleccionar la categoría de producto adecuada es esencial para el éxito.
Los contaminantes representan otra fuente importante de fallos: los aceites de las huellas dactilares, las partículas de polvo, el serrín y la humedad pueden causar pegajosidad, turbidez o puntos débiles incluso en una epoxi correctamente mezclada y aplicada. Limpiar todos los moldes, herramientas y superficies con alcohol isopropílico o limpiadores recomendados por el fabricante antes de verter elimina la mayoría de los problemas de contaminación, mientras que trabajar en un entorno controlado y limpio reduce las partículas en suspensión que pueden depositarse en la resina húmeda.
Trabajar con lotes pequeños y medidos con precisión, en lugar de mezclar grandes volúmenes, ayuda a evitar errores de medición que se magnifican al escalar, y también reduce el desperdicio cuando se detectan problemas antes de comprometer grandes cantidades de materiales caros. Comprender exactamente qué es la piedra de resina le ayuda a comparar las limitaciones de la epoxi con sistemas aglutinantes alternativos para aplicaciones exteriores.
Elegir resinas de calidad y seguir las directrices del fabricante
Las resinas de alta calidad de fabricantes consolidados suelen ofrecer formulaciones base más transparentes, mejores estabilizadores UV y límites de profundidad de vertido y características de trabajo definidos con mayor precisión que los productos genéricos de origen desconocido. Elegir el tipo de resina adecuado para su proyecto —ya sea resina de colada para rellenos profundos, fórmulas para tableros de mesa para capas finas de inundación o resinas especiales para aplicaciones concretas— garantiza que la química se ajuste a sus necesidades, en lugar de forzar un producto a usos para los que no fue diseñado.
Usar siempre el endurecedor proporcionado por el fabricante o específicamente recomendado para la resina elegida elimina problemas de compatibilidad y garantiza el perfil de curado, el tiempo de trabajo y las propiedades finales para los que se diseñó la formulación. Seguir cuidadosamente las instrucciones y las fichas técnicas, en lugar de basarse en suposiciones o consejos genéricos, ayuda a evitar problemas de calidad derivados de procedimientos de aplicación improvisados o modificados.
Manipular correctamente aditivos y pigmentos
Añadir pigmentos, polvos de mica, tintes u otros modificadores solo después de mezclar a fondo la resina y el endurecedor durante todo el tiempo recomendado evita que los aditivos interfieran en una homogeneización adecuada. Verificar que los pigmentos elegidos sean compatibles con sistemas epoxi, en lugar de asumir que todos los colorantes funcionan igual de bien, evita la turbidez o el curado ralentizado que se produce cuando materiales incompatibles introducen agua o interfieren en la reacción química.
Usar herramientas de precisión, incluidas básculas digitales, termómetros infrarrojos para controlar la temperatura de los lotes y recipientes de mezcla del tamaño adecuado, hace que obtener resultados consistentes sea mucho más viable. Para problemas persistentes que no se resuelven con sus comprobaciones, considere invertir en equipos de desgasificado por vacío o presión, cámaras de curado calefactadas o contactar con el equipo de soporte técnico del fabricante para recibir orientación específica para sus productos y su aplicación.
Estrategia de prevención | Beneficio principal | Aplicación |
Mediciones con báscula digital | Elimina errores de proporción que provocan fallos de curado | Cualquier proyecto, independientemente del tamaño o la complejidad |
Capa de sellado en sustratos porosos | Expulsa el aire de la superficie antes del vertido principal | Madera, tela, papel, cualquier material poroso |
Control de temperatura 70-80 °F | Garantiza tiempos de curado previsibles y una reacción completa | Todas las instalaciones, especialmente los trabajos críticos |
Humedad por debajo del 60 % | Evita la turbidez relacionada con la humedad y el “blush” | Cualquier proyecto que requiera un acabado cristalino |
Fórmulas estabilizadas frente a UV | Prolonga de forma notable el periodo de conservación de la claridad | Aplicaciones exteriores o con alta exposición a la luz solar |
Múltiples vertidos finos | Evita la exotermia y la acumulación de tensiones internas | Cualquier colada de más de 0,5 pulgadas de profundidad |
Materiales frescos de menos de 6 meses | Mantiene la reactividad para un curado fiable | Trabajos profesionales que requieren resultados garantizados |

Por qué elegir Monolith de Terrazzo Granitech para aplicaciones exteriores
Aunque la resina epoxi crea superficies interiores bonitas, las aplicaciones exteriores revelan sus debilidades fundamentales: amarilleamiento rápido, fragilidad por exposición a los rayos UV y agrietamiento que aparece en meses en lugar de años. Los sistemas epoxi tradicionales nunca se diseñaron para soportar la intensa radiación UV, los ciclos de temperatura y la exposición a la humedad a los que se enfrentan a diario las instalaciones exteriores, lo que explica por qué las entradas de resina construidas con epoxi se deterioran tan rápido en comparación con sistemas de pavimentación exterior correctamente diseñados.
Monolith de Terrazzo Granitech elimina estos problemas crónicos de la epoxi al utilizar resina de poliuretano resistente a los rayos UV en lugar de epoxi, creando un sistema de grava ligada con resina que se mantiene flexible, resistente a las grietas y a la decoloración incluso tras años de exposición directa al sol. A diferencia de la epoxi, que se vuelve amarilla y quebradiza, la tecnología avanzada del aglutinante de Monolith mantiene su color y flexibilidad ante temperaturas extremas, lo que lo convierte en la opción inteligente para entradas de vehículos, patios, senderos y playas de piscina, donde la epoxi fallaría durante el primer año.
El sistema se instala directamente sobre bases estables existentes, incluido asfalto u hormigón, sin necesidad de retirada ni demolición, funcionando como un aglutinante para grava superior que crea superficies 100 % permeables al agua para un drenaje adecuado. Esto convierte a Monolith en una auténtica solución de entrada permeable que responde a los requisitos de gestión de aguas pluviales, evitando a la vez las desventajas del hormigón permeable, como el mantenimiento costoso, el deterioro de la superficie y los fallos estructurales que afectan a los sistemas permeables tradicionales.
Si ha experimentado la frustración de los fallos de la epoxi —incluido el amarilleamiento que arruina el aspecto, las grietas que se extienden por las superficies y la fragilidad que conduce a fallos estructurales—, Monolith representa la evolución más allá de las limitaciones de la epoxi hacia un sistema exterior de piedra de resina correctamente diseñado para rendir en condiciones reales durante décadas, y no durante meses.