Probleme mit Epoxidharz: Ursachen und echte Lösungen
Häufige Probleme mit Epoxidharz verstehen und warum sie auftreten
Epoxidprojekte scheitern aus einfachen Gründen, sobald man die Chemie und die Umgebungsfaktoren versteht. Dieser Abschnitt erklärt, wie der Aushärtungsprozess funktioniert, wie Materialien und Bedingungen interagieren und warum geringfügige Technikvariationen dramatisch unterschiedliche Ergebnisse liefern.

Übersicht über den Epoxid-Aushärtungsprozess
Der Aushärtungsprozess wandelt flüssige Komponenten durch Vernetzung in festes Polymer um, was präzise Bedingungen für den Erfolg erfordert. Wenn Sie Harz und Härter korrekt mischen und gründlich verrühren, bilden sich Polymerketten und verbinden sich, um die starre, glänzende Oberfläche zu erzeugen, für die Epoxidharz bekannt ist.
Schlechtes Mischen, falsche Verhältnisse oder unzureichendes Abkratzen hinterlassen ungemischte Bereiche, die eine ordnungsgemäße Aushärtung verhindern und weiche Stellen oder klebrige Abschnitte erzeugen. Standardanweisungen erfordern zwei bis fünf Minuten kontinuierliches Rühren, während alle Oberflächen mehrmals abgekratzt werden. Wenn sich eine Schicht nach der empfohlenen Aushärtezeit klebrig anfühlt, handelt es sich um eine unvollständige Polymerisation aufgrund von Mischfehlern.
Wie die Chemie von Harz und Härter die Ergebnisse beeinflusst
Verschiedene Epoxidsysteme verwenden unterschiedliche Verhältnisse wie 1:1, 2:1 oder 3:1 nach Gewicht oder Volumen, und die Verwendung des Härters des Herstellers gewährleistet die richtigen Katalysatoren und Additive. Das Ersetzen durch andere Härter, das Hinzufügen von zu viel oder zu wenig oder das Versäumnis, genau zu messen, führt zu chemischen Ungleichgewichten, die eine unvollständige Aushärtung, Schwäche oder Verfärbung verursachen.
Richtig ausbalancierte Systeme härten zu einer vorhersehbaren Härte und Klarheit aus, aber eine gestörte Chemie führt zu Sprödigkeit, die Risse, übermäßige Weichheit oder schnelle Vergilbung verursacht. Hersteller mit detaillierten technischen Datenblättern erleichtern die korrekte Abstimmung der Komponenten.
Rolle von Temperatur, Luftfeuchtigkeit und Umgebung
Temperatur und Luftfeuchtigkeit steuern direkt die Aushärtegeschwindigkeit und die Oberflächenqualität, wobei die meisten Epoxidharze bei 21-27 °C (70-80 °F) am besten funktionieren. Ein Abfall von 25 °C (77 °F) auf 15 °C (59 °F) verdoppelt die Aushärtezeiten und erhöht das Risiko von Klebrigkeit.
Luftfeuchtigkeit über 60 % oder Feuchtigkeitskontakt verursachen Trübungen, Schleier oder Aminausschlag während der Aushärtung. Schnelle Temperaturänderungen führen zu ungleichmäßiger Aushärtung und inneren Spannungen, was zu Rissbildung oder Brüchen führen kann. Ein stabiler Arbeitsbereich mit moderater Wärme, geringer Luftfeuchtigkeit und Zugluftschutz reduziert diese Risiken erheblich.
Warum Produktqualität und richtige Lagerung wichtig sind
Ungeöffnetes Epoxidharz hält typischerweise etwa ein Jahr, wenn es kühl und trocken gelagert wird, aber einmal geöffnet, sinkt die nutzbare Lebensdauer oft auf wenige Monate, da Oxidation und Feuchtigkeitsaufnahme die Chemie beeinträchtigen. Härter können mit der Zeit dunkler werden und ihre Reaktivität verlieren.
Der Kauf bei renommierten Herstellern, die aufrechte und versiegelte Lagerung der Behälter und das Fernhalten von Sonnenlicht verlängern die zuverlässige Leistung. Die richtige Lagerung bewahrt das Mischverhalten und die Aushärteeigenschaften.
Faktor | Auswirkung auf die Aushärtung | Praktischer Tipp |
Mischungsverhältnis | Steuert direkt die Reaktionsgeschwindigkeit, die Endhärte und die optische Klarheit | Befolgen Sie das Herstellerverhältnis genau mit einer präzisen Digitalwaage, anstatt zu schätzen |
Mischtechnik | Unzureichendes Mischen hinterlässt ungemischte Bereiche, die eine vollständige Polymerisation verhindern | Mindestens 2-5 Minuten mischen, dabei Seiten und Boden mehrmals gründlich abkratzen |
Temperatur | Niedrigere Temperaturen verlangsamen die Aushärtezeiten dramatisch, während übermäßige Hitze exotherme Reaktionen beschleunigt | Arbeitsbereich bei ca. 24 °C (75 °F) halten und Harzflaschen bei Bedarf in lauwarmem Wasser vor dem Mischen erwärmen |
Luftfeuchtigkeit | Erhöhte Luftfeuchtigkeit verursacht Trübungen, Oberflächenfehler und Aminausschlagbildung | Relative Luftfeuchtigkeit während des gesamten Aushärtezyklus unter 60 % halten, bei Bedarf Luftentfeuchter verwenden |
Lagerbedingungen | Abgebaute Komponenten verändern die Aushärteleistung und verkürzen die nutzbare Haltbarkeit | Versiegelte Behälter aufrecht an einem kühlen, dunklen Ort fern von Sonnenlicht und Hitze lagern |
Komponentenkompatibilität | Nicht übereinstimmende Harz- und Härtersysteme verändern das Aushärteprofil und die Endprodukteigenschaften | Immer den vom Harzhersteller gelieferten oder empfohlenen spezifischen Härter verwenden |
Gießdicke | Übermäßig dicke Anwendungen erzeugen gefährliche Hitzeentwicklung und Rissbildung | Maximale Gießtiefe des Herstellers beachten und die Dicke durch mehrere dünne Schichten aufbauen |

Luftblasen und eingeschlossene Luft: Ursachen, Vorbeugung und Behebung
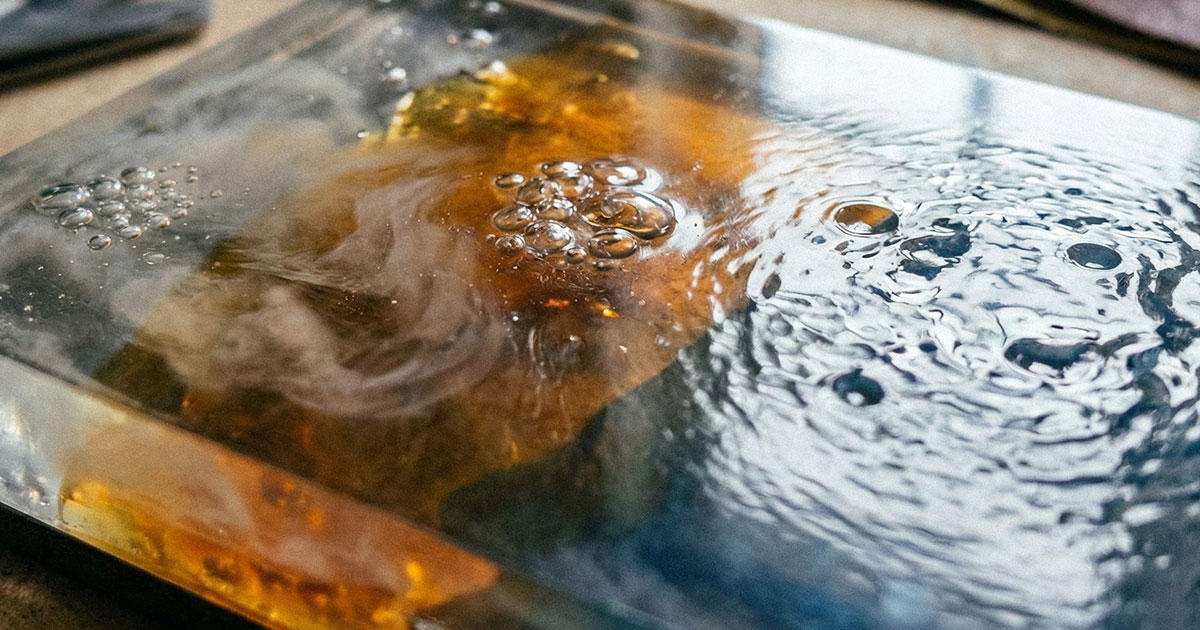
Kleine Lufteinschlüsse in ausgehärtetem Epoxidharz beeinträchtigen die Klarheit und schaffen Schwachstellen. Poröse Materialien wie Eiche, Papier und Glasfaser enthalten winzige Lufteinschlüsse, und wenn Harz darüberfließt, drückt der Flüssigkeitsdruck die eingeschlossene Luft nach oben, wo sie sichtbare Blasen bildet, wenn das Harz zu dick, kalt oder zu schnell aufgetragen wird.
Unsachgemäßes Mischen stellt die zweite Hauptursache dar, insbesondere bei zu aggressivem Rühren, der Bildung von Wirbeln oder der Verwendung von Elektrowerkzeugen mit übermäßiger Geschwindigkeit. Selbst vorsichtiges Gießen schließt Mikroblasen ein, wenn das Harz kalt und viskos ist.
Wie Poren und Mischen Blasen verursachen
Holzmaserung und gewebte Textilien wirken wie Schwämme, die mit eingeschlossener Luft gefüllt sind. Wenn Sie diese Oberflächen überfluten, wandert die Luft durch die Flüssigkeit nach oben, kann aber suspendiert bleiben, wenn Sie zu schnell dicke Schichten auftragen oder mit kaltem Harz arbeiten. Das Mischen mit sauberen, flachen Rührstäben mit langsamen, gleichmäßigen Bewegungen reduziert die eingeschlagene Luft im Vergleich zu schnellem Rühren erheblich.
Bewährte Methoden zur Vermeidung von Blasen
Tragen Sie eine dünne Versiegelungsschicht auf poröse Untergründe auf, dies ist die effektivste Präventionsmethode, da sie Luft aus Oberflächenporen drückt und eine versiegelte Grundlage schafft. Sanftes Erwärmen von Harzflaschen in Wasserbädern unter 35 °C (95 °F) reduziert die Viskosität, wodurch Blasen schneller aufsteigen und entweichen können.
Gießen Sie aus einigen Zentimetern Höhe über die Oberfläche, anstatt direkt darauf, um Turbulenzen zu minimieren. Verwenden Sie gezielte Schabebewegungen, die Materialien zusammenfalten, anstatt sie aufzuschlagen, und machen Sie Pausen, um die Seiten und den Boden des Behälters gründlich abzukratzen.

Werkzeuge zur Entfernung von Luftblasen
Das leichte Führen einer Heißluftpistole oder eines Propangasbrenners über frisch gegossene Oberflächen bricht die Oberflächenspannung, die Blasen festhält, und bewirkt eine sofortige Freisetzung. Halten Sie Wärmequellen ständig in Bewegung und in sicherem Abstand, um ein Anbrennen oder Vergilben zu verhindern.
Bei hartnäckigen Mikroblasen oder großen Mengen bieten Vakuumkammern eine gründliche Entgasung durch Entfernen gelöster Luft vor dem Gießen, was besonders hilfreich für tiefe Güsse ist, bei denen das Abflammen der Oberfläche nicht praktikabel ist.
Wann Reparaturen Schleifen erfordern
Blasen, die in gehärteten Oberflächen aushärten, erfordern eine mechanische Entfernung durch Schleifen, beginnend mit groben Körnungen, um Bereiche zu ebnen, und fortschreitend zu feineren Körnungen, bevor gereinigt und frisches, kompatibles Harz aufgetragen wird. Richtig vorbereitete Oberflächen nehmen neue Schichten auf und stellen die optische Klarheit wieder her.
Schwere Blasenprobleme in dicken Gussstücken rechtfertigen typischerweise eine vollständige Entfernung und Neugestaltung, da tief eingebettete Blasen durch Schleifen nicht erreicht werden können.

Trübe oder milchige Harzoberfläche: Identifizierung von Feuchtigkeits- und Mischproblemen
Ein milchiges oder nebliges Aussehen in ausgehärtetem Epoxidharz ruiniert das kristallklare Finish, und diese Trübung lässt sich auf Feuchtigkeitskontamination, Temperaturprobleme oder unvollständiges Mischen zurückführen. Das Verständnis der Ursache hilft Ihnen zu entscheiden, ob eine einfache Oberflächenkorrektur funktioniert oder ob Sie eine vollständige Entfernung benötigen.
Wie Luftfeuchtigkeit und Temperatur Trübungen verursachen
Hohe relative Luftfeuchtigkeit führt zu Wasserdampf, der in winzigen Tröpfchen im Harz kondensiert oder trübe Oberflächenschichten bildet, wenn Epoxidharz in Anwesenheit von Feuchtigkeit polymerisieren will. Direkter Kontakt mit nassen Werkzeugen, feuchten Formen, unausgehärtetem Beton oder unversiegeltem Holz erzeugt den gleichen Effekt, indem flüssiges Wasser injiziert wird, das die Reaktion stört.
Kalte Temperaturen oder schnelle Temperaturschwankungen verlangsamen die Polymerisation erheblich, wodurch sich das Zeitfenster verlängert, in dem sich Luftfeuchtigkeit in noch flüssigem Harz niederschlagen und ein milchiges Aussehen erzeugen kann. Dies tritt häufig in unbeheizten Garagen im Winter auf oder wenn Projekte vor der vollständigen Aushärtung zwischen Temperaturzonen bewegt werden.
Mischfehler und Prävention
Unvollständiges Mischen hinterlässt Bereiche, in denen reines Harz oder Härter dominiert, und diese ungemischten Bereiche härten anders aus, oft als trübe Streifen oder Flecken. Schnelles, aggressives Rühren verstärkt dies, indem Luft neben unvollständigem Mischen eingeschlagen wird.
Halten Sie die relative Luftfeuchtigkeit während des gesamten Aushärtezyklus unter 60 % und die Temperaturen stabil bei 21-27 °C (70-80 °F). Trocknen Sie Werkzeuge gründlich, versiegeln Sie Formenoberflächen und entfernen Sie Sägemehl vor dem Gießen. Ein dedizierter, geschlossener Arbeitsbereich liefert konsistente Ergebnisse.
Reparaturmöglichkeiten
Leichte Oberflächen-Trübungen lassen sich durch Schleifen mit feinen Körnungen (800 oder feiner) beheben, um die trübe Schicht zu entfernen, gefolgt von gründlicher Staubentfernung und einer kompatiblen Neubeschichtung. Tiefere Feuchtigkeitsschäden erfordern aggressiveres Schleifen oder eine vollständige Schichtentfernung, abgeschlossen mit einer UV-beständigen Deckschicht, die UV-Inhibitoren enthält.
Vergilbung und UV-Schäden: Verfärbung verhindern
Klares Epoxidharz sieht anfangs makellos aus, kann aber unerwünschte gelbe oder bernsteinfarbene Töne entwickeln, wenn ultraviolettes Licht die Polymerstruktur abbaut. Standard-Epoxidformulierungen wurden nicht für den Außenbereich oder hohe Sonneneinstrahlung entwickelt, was erklärt, warum Stücke in der Nähe von Fenstern schneller verblassen als Innenstücke.

Warum Vergilbung auftritt
UV-Strahlung greift molekulare Bindungen im Epoxidharz an und verursacht eine progressive Farbverschiebung von wasserklar zu gelb oder bernsteinfarben, die sich bei fortgesetzter Exposition verstärkt. Einige Härter dunkeln durch Oxidation auch in versiegelten Behältern natürlich nach. Hitze und wiederholte UV-Exposition beschleunigen dies dramatisch.
Lagerung und Produktauswahl
Hersteller geben typischerweise eine Haltbarkeit von einem Jahr für ungeöffnete Behälter an, aber einmal geöffnet, verkürzt sich dieser Zeitraum auf Wochen oder Monate. Lagern Sie Produkte versiegelt, aufrecht, an kühlen, dunklen Orten und verwenden Sie zuerst ältere Bestände.
Kaufen Sie UV-stabilisiertes Harz für Außenprojekte oder Sonneneinstrahlung. Das Hinzufügen von opaken Pigmenten, Glimmer oder metallischen Zusätzen maskiert Farbverschiebungen. Deckschichten mit UV-Inhibitoren verlangsamen Farbveränderungen, indem sie schädliche Wellenlängen filtern.
Restaurierungsansätze
Leichte Vergilbung, die nur die Oberflächenschichten betrifft, reagiert auf Schleifen mit progressiven Körnungen, gefolgt von einer frischen UV-beständigen Deckschicht. Starke, tief eindringende Vergilbung erfordert das Schleifen bis zum Untergrund und eine vollständige Neubeschichtung mit UV-stabilisierten Systemen oder das Hinzufügen von pigmentierten Oberflächen, die die Vergilbung in eine beabsichtigte Ästhetik verwandeln.

Klebrige Oberflächen, weiche Stellen und unvollständige Aushärtung
Klebriges Harz, das Tage oder Wochen nach dem Gießen klebrig bleibt, stellt eines der frustrierendsten Probleme dar, da es darauf hinweist, dass die chemische Reaktion vor dem Abschluss gestoppt wurde. Manchmal erscheint die Oberfläche ausgehärtet, während das Innere weich bleibt, oder isolierte Stellen weigern sich zu härten, während die umgebenden Bereiche normal aushärten.
Falsche Harz-Härter-Verhältnisse stellen die Hauptursache dar, da die Reaktion ein präzises Gleichgewicht erfordert, um vollständig abzulaufen, und selbst kleine Abweichungen überschüssiges, unreagiertes Material hinterlassen. Schlechtes Mischen hinterlässt ungemischte Bereiche, in denen eine Komponente dominiert, was verhindert, dass diese Bereiche aushärten. Umweltfaktoren verstärken diese Probleme, wobei kalte Temperaturen Reaktionen verlangsamen und hohe Luftfeuchtigkeit die Chemie stört. Die Verwendung abgelaufener Materialien, die durch Oxidation ihre Reaktivität verloren haben, führt bereits vor Beginn zum Scheitern.
Prävention und Behebung von Fehlern
Beginnen Sie mit präzisen Messungen mittels Digitalwaagen anstatt zu schätzen, und stellen Sie sicher, dass die Seiten und der Boden des Behälters mehrmals gründlich abgekratzt werden. Arbeiten Sie nach Möglichkeit in stabilen Umgebungen bei 21-27 °C (70-80 °F) und verwenden Sie immer frische, ordnungsgemäß gelagerte Materialien.
Wenn Sie nach der erwarteten Aushärtezeit klebrige Stellen entdecken, beurteilen Sie die Tiefe, indem Sie an mehreren Stellen fest drücken. Leichte Oberflächenklebrigkeit reagiert manchmal auf sanftes Erwärmen, wenn die Komponenten noch reaktiv sind. Kleinere weiche Stellen können oft gereinigt, bis zum festen Material geschliffen und mit frischem, richtig gemischtem Epoxidharz neu beschichtet werden.
Tiefe weiche Stellen oder weit verbreitete unausgehärtete Bereiche, insbesondere aufgrund falscher Messungen oder abgelaufenem Härter, erfordern die vollständige Entfernung der fehlerhaften Schicht und eine Neugestaltung mit geeigneten Materialien.
Problemtyp | Wahrscheinlichste Ursache | Schnelle Behebung | Wann Neugestaltung erforderlich ist |
Klebriger Oberflächenfilm | Oberflächenkontamination oder CO2-Interaktion | Gründlich reinigen, leicht schleifen, neu beschichten | Wenn die Klebrigkeit nach ordnungsgemäßer Neubeschichtung bestehen bleibt |
Isolierte weiche Stellen | Falsches Verhältnis oder lokales schlechtes Mischen | Bis zum festen Material schleifen, korrekt neu beschichten | Mehrere tiefe weiche Bereiche durchgehend |
Vollständiger Aushärtefehler | Abgelaufene Komponenten oder extreme Temperatur | Langsam mit kontrollierter Hitze erwärmen | Wenn das Material nach dem Erwärmen klebrig bleibt |
Leichte allgemeine Klebrigkeit | Langsame Katalyse durch kühle Temperaturen | Kontrollierte, sanfte Hitze anwenden | Wenn das Erwärmen keine vollständige Aushärtung bewirkt |

Risse, Brüche und physikalische Schäden
Epoxidprojekte können anfangs makellos erscheinen, entwickeln aber Risse, Haarrisse oder vollständige Brüche, wenn innere Spannungen strukturelle Schwächen offenbaren. Hitzeentwicklung bei dicken Gussstücken verursacht enorme Spannungen, da exotherme Reaktionen in tiefen Gussstücken Temperaturen von über 93 °C (200 °F) erzeugen, was zu schneller Schrumpfung und inneren Spannungen führt.
Gießharze geben aus kritischen Sicherheitsgründen maximale Gießtiefen an, und das Überschreiten dieser Grenzen erhöht exothermbedingte Schäden. Die Verwendung falscher Verhältnisse erzeugt sprödes, ausgehärtetes Epoxidharz, dem die Flexibilität fehlt, Stöße oder thermische Ausdehnungsspannungen zu absorbieren. Schlechte Untergrundvorbereitung, einschließlich schmutziger Oberflächen, Ölverunreinigungen oder Feuchtigkeit, verhindert eine ordnungsgemäße Haftung, was zu Delamination und Spannungskonzentrationen führt.
Gießstrategien und Reparaturen
Bauen Sie die Dicke durch mehrere dünne Schichten auf, um die Wärmeentwicklung über die Zeit zu verteilen und thermische Spitzen zu vermeiden. Mischen Sie nur so viel, wie Sie innerhalb der Verarbeitungszeit gießen können. Lassen Sie jede Schicht vollständig aushärten, bevor Sie weitere Schichten hinzufügen.
Kleine Oberflächenrisse können repariert werden, indem sie mit Rotationswerkzeugen leicht verbreitert, Staub gründlich entfernt und mit kompatiblem Epoxidharz gefüllt werden. Tiefe Risse oder ausgedehnte Brüche erfordern die vollständige Entfernung der beschädigten Abschnitte und eine Neugestaltung.
Materialkompatibilität, Verunreinigungen und Produktauswahl
Probleme mit der Materialkompatibilität verursachen zahlreiche Probleme, die Installateure überraschen, insbesondere wenn sie davon ausgehen, dass alle Oberflächen, Lacke, Farben oder Klebstoffe ordnungsgemäß auf ausgehärteten Epoxidharzoberflächen haften. Nicht alle Decklackprodukte wurden für die Haftung auf Epoxidharz formuliert, und das Auftragen inkompatibler Oberflächen auf unzureichend ausgehärtetes Harz führt zu Haftungsfehlern, die Materialien verschwenden und vor einem Neuanfang entfernt werden müssen.
Die Auswahl von Harzprodukten, die für spezifische Anwendungen wie Harzkunst, Bartresen, Tischoberflächen oder tiefe Gussstücke entwickelt wurden, hilft, die Haftungsprobleme und Klarheitsprobleme zu vermeiden, die entstehen, wenn Produkte außerhalb ihrer beabsichtigten Designparameter verwendet werden. Bartresen-Epoxidharze unterscheiden sich erheblich von Gießharzen und Kunstharzen in ihren Verarbeitungszeiten, maximalen Gießtiefen, Endhärte und Beständigkeit gegen Vergilbung, was die Auswahl der richtigen Produktkategorie für den Erfolg unerlässlich macht.
Verunreinigungen stellen eine weitere Hauptursache für Fehler dar, wobei Öle von Fingerabdrücken, Staubpartikel, Sägemehl und Feuchtigkeit alle Klebrigkeit, Trübungen oder Schwachstellen in ansonsten richtig gemischtem und aufgetragenem Epoxidharz verursachen können. Das Reinigen aller Formen, Werkzeuge und Oberflächen mit Isopropylalkohol oder vom Hersteller empfohlenen Reinigern vor dem Gießen eliminiert die meisten Kontaminationsprobleme, während das Arbeiten in einer kontrollierten, sauberen Umgebung luftgetragene Partikel reduziert, die sich in nassem Harz absetzen können.
Das Arbeiten mit kleinen, präzise abgemessenen Chargen anstatt großer Mengen hilft, Messfehler zu vermeiden, die beim Hochskalieren verstärkt werden, und reduziert auch den Abfall, wenn Sie Probleme entdecken, bevor Sie große Mengen teurer Materialien einsetzen. Das genaue Verständnis, was Harzstein ist, hilft Ihnen, die Einschränkungen von Epoxidharz mit alternativen Bindesystemen für Außenanwendungen zu vergleichen.
Auswahl hochwertiger Harze und Befolgung der Herstellerrichtlinien
Hochwertige Harze von etablierten Herstellern zeichnen sich typischerweise durch klarere Grundformulierungen, bessere UV-Stabilisatoren und präziser definierte Gießtiefe und Verarbeitungseigenschaften im Vergleich zu generischen Produkten unbekannter Herkunft aus. Die Auswahl des geeigneten Harztyps für Ihr spezifisches Projekt – sei es Gießharz für tiefe Füllungen, Tischplattenformeln für dünne Flutbeschichtungen oder Spezialharze für spezifische Anwendungen – stellt sicher, dass die Chemie Ihren Anforderungen entspricht, anstatt ein Produkt in Anwendungen zu zwingen, für die es nicht entwickelt wurde.
Die stets erfolgte Verwendung des vom Hersteller bereitgestellten oder für Ihr ausgewähltes Harz spezifisch empfohlenen Härters eliminiert Kompatibilitätsprobleme und stellt sicher, dass Sie das Aushärteprofil, die Verarbeitungszeit und die endgültigen Eigenschaften erhalten, für die die Formulierung entwickelt wurde. Das sorgfältige Befolgen von Anweisungen und technischen Datenblättern, anstatt sich auf Annahmen oder allgemeine Ratschläge zu verlassen, hilft, Qualitätsprobleme zu vermeiden, die durch improvisierte oder modifizierte Anwendungsverfahren entstehen.
Umgang mit Additiven und Pigmenten
Das Hinzufügen von Pigmenten, Glimmerpulvern, Farbstoffen oder anderen Modifikatoren erst nach gründlichem Mischen von Harz und Härter für die volle empfohlene Zeit verhindert, dass die Additive die ordnungsgemäße Homogenisierung stören. Die Überprüfung, ob Ihre ausgewählten Pigmente mit Epoxidsystemen kompatibel sind, anstatt anzunehmen, dass alle Farbstoffe gleichermaßen gut funktionieren, vermeidet Trübungen oder eine verlangsamte Aushärtung, die auftreten, wenn inkompatible Materialien Wasser einführen oder die chemische Reaktion stören.
Der Einsatz von Präzisionswerkzeugen, einschließlich Digitalwaagen, Infrarotthermometern zur Überwachung der Batch-Temperaturen und entsprechend dimensionierten Mischbehältern, macht konsistente Ergebnisse wesentlich leichter erreichbar. Bei hartnäckigen Problemen, die Ihren Fehlerbehebungsversuchen widerstehen, sollten Sie in Vakuum- oder Druckentgasungsgeräte, beheizte Aushärtekammern investieren oder den technischen Support des Herstellers kontaktieren, um spezifische Anleitungen für deren Produkte und Ihre Anwendung zu erhalten.
Präventionsstrategie | Hauptvorteil | Anwendung |
Digitalwaagenmessungen | Eliminiert Verhältnisfehler, die zu Aushärtefehlern führen | Jedes Projekt, unabhängig von Größe oder Komplexität |
Versiegelungsschicht auf porösen Untergründen | Drückt Luft aus der Oberfläche vor dem Hauptguss | Holz, Stoff, Papier, jedes poröse Material |
Temperaturkontrolle 21-27 °C (70-80 °F) | Gewährleistet vorhersehbare Aushärtezeiten und vollständige Reaktion | Alle Installationen, insbesondere kritische Arbeiten |
Luftfeuchtigkeit unter 60 % | Verhindert feuchtigkeitsbedingte Trübungen und Schleier | Jedes Projekt, das eine kristallklare Oberfläche erfordert |
UV-stabilisierte Formeln | Verlängert die Klarheitserhaltung erheblich | Außenanwendungen oder hohe Sonneneinstrahlung |
Mehrere dünne Güsse | Verhindert Exothermie und innere Spannungsbildung | Jeder Guss tiefer als 1,27 cm (0,5 Zoll) |
Frische Materialien unter 6 Monaten | Erhält die Reaktivität für eine zuverlässige Aushärtung | Professionelle Arbeiten, die garantierte Ergebnisse erfordern |

Warum Terrazzo Granitech’s Monolith für Außenanwendungen wählen
Während Epoxidharz schöne Innenflächen schafft, zeigen Außenanwendungen seine grundlegenden Schwächen durch schnelle Vergilbung, Sprödigkeit durch UV-Exposition und Rissbildung, die innerhalb von Monaten statt Jahren auftritt. Traditionelle Epoxidsysteme wurden nie entwickelt, um der intensiven UV-Strahlung, den Temperaturzyklen und der Feuchtigkeitsexposition standzuhalten, denen Außeninstallationen täglich ausgesetzt sind, was erklärt, warum Harzauffahrten, die mit Epoxidharz gebaut wurden, im Vergleich zu richtig konzipierten Außenflächensystemen so schnell verfallen.
Terrazzo Granitech’s Monolith eliminiert diese chronischen Epoxidprobleme durch die Verwendung von UV-beständigem Polyurethanharz anstelle von Epoxidharz und schafft so ein harzgebundenes Kiessystem, das auch nach Jahren direkter Sonneneinstrahlung flexibel, rissbeständig und farbecht bleibt. Im Gegensatz zu Epoxidharz, das gelb und spröde wird, behält die fortschrittliche Bindemitteltechnologie von Monolith ihre Farbe und Flexibilität bei extremen Temperaturen, was es zur intelligenten Wahl für Einfahrten, Terrassen, Gehwege und Pooldecks macht, wo Epoxidharz innerhalb des ersten Jahres versagen würde.
Das System wird direkt über bestehenden stabilen Untergründen wie Asphalt oder Beton installiert, ohne dass eine Entfernung oder Abriss erforderlich ist, und fungiert als überlegenes Kiesbindemittel, das 100 % wasserdurchlässige Oberflächen für eine ordnungsgemäße Entwässerung schafft. Dies macht Monolith zu einer echten durchlässigen Einfahrtslösung, die die Anforderungen an das Regenwassermanagement erfüllt und gleichzeitig die Nachteile von wasserdurchlässigem Beton vermeidet, wie teure Wartung, Oberflächenverschlechterung und strukturelle Fehler, die traditionelle durchlässige Systeme plagen.
Wenn Sie die Frustration von Epoxidharzversagen erlebt haben, einschließlich Vergilbung, die das Aussehen ruiniert, Risse, die sich über Oberflächen ausbreiten, und Sprödigkeit, die zu strukturellen Fehlern führt, stellt Monolith die Evolution über die Grenzen von Epoxidharz hinaus dar, hin zu einem richtig konstruierten Harzsteinsystem für den Außenbereich, das unter realen Bedingungen jahrzehntelang statt monatelang funktioniert.